- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
精密射出成形金型に不可欠なモールドベースおよび標準部品コンポーネントはどれですか?
精密射出成形は、キャビティとコアだけではなく、それ以上のものに依存します。モールド ベースは成形システムを保持する構造フレームワークを提供し、標準コンポーネントは位置合わせ、移動、位置決め、部品の取り出しを制御します。これらの要素の適合が不十分であったり、不正確に製造されたりすると、バリ、不均一な磨耗、部品寸法の不一致、型開けの困難、工具の早期故障などの問題が発生する可能性があります。右を選択するモールドベースと標準部品したがって、コンポーネントは信頼性の高い射出成形金型を構築するための基本的なステップです。
適切に設計された金型アセンブリには、適切なプレート材料、正確な機械加工、信頼性の高いガイド システム、正しく選択されたエジェクター コンポーネント、および互換性のあるアクセサリが組み合わされています。金型サイズ、樹脂特性、キャビティレイアウト、射出圧力、生産量、射出成形機の仕様などにより必要な構成は異なります。モルドバーガー金型工業株式会社は、P20 鋼、1.2311 グレード鋼、SUJ2 ガイド コンポーネント、および SKD61 エジェクター ピンをカバーする公開仕様を備えた、産業用途向けのモールド ベースと精密金型コンポーネントを供給しています。各コンポーネントの機能と選択基準を理解することは、金型設計者と購買チームがより多くの情報に基づいた意思決定を行うのに役立ちます。
目次
1. 安定した射出成形金型に不可欠な金型ベース プレートは何ですか?
2. 位置合わせ、移動、排出を制御する標準コンポーネントはどれですか?
3. 材料、公差、製造品質はどのように評価されるべきですか?
安定した射出成形金型に不可欠な金型ベース プレートは何ですか?
モールド ベースは、キャビティ、コア、ガイド システム、突き出し機構、およびその他の機能要素を意図した位置に保持する支持構造です。射出成形中、アセンブリは型締力、射出圧力、繰り返しの開閉、および熱変化にさらされます。ベースは、これらの動作条件下で寸法安定性を維持する必要があります。キャビティとコアが正確に加工されている場合でも、プレートの剛性が不十分であったり位置合わせが不良であったりすると、最終的な成形品に影響を与える可能性があります。
プレートの配置は金型の設計によって異なります。従来の2プレート金型は、一般に、上部クランププレート、キャビティプレート、コアプレート、サポートプレート、スペーサブロック、エジェクタプレート、および下部クランププレートを含む。より複雑なツーリングでは、スライダー、リフター、ホット ランナー、または特殊な排出機構に対応するために追加のプレートまたはインサートが必要になる場合があります。各プレートには定義された機械的役割があり、その寸法は公称金型サイズだけを参照して選択するのではなく、金型のレイアウトによって決定する必要があります。
主要な構造アセンブリを形成するプレートはどれですか?
モールド ベースを指定する場合、一般に次のコンポーネントが考慮されます。
- 上部クランププレート:金型の固定側を射出成形機の固定プラテンに接続します。上部金型アセンブリの取り付け面を提供し、必要な場所にスプルー ブッシュを収容します。
- キャビティプレート:キャビティインサートをサポートするか、キャビティ加工を直接含みます。その平坦度、厚さ、剛性は、クランプ中にキャビティ側がどの程度一貫してサポートされるかに影響します。
- コアプレート:コアインサートまたはコア形成フィーチャーを保持します。繰り返しの生産サイクルを通じて、キャビティ プレートとの設計された関係を維持する必要があります。
- サポートプレート:コア側アセンブリを強化し、射出圧力による曲がりに耐えます。必要な厚さとサポートの配置は、投影面積、キャビティのレイアウト、および予想される成形荷重によって異なります。
- スペーサーブロック:エジェクタ アセンブリが移動するために必要なスペースを作成します。それらの寸法によって利用可能な取り出しストロークが決まり、可動部品に対して十分なクリアランスを確保する必要があります。
- エジェクターリテーナープレートとエジェクタープレート:エジェクタピン、スリーブ、その他のイジェクト要素を保持して駆動します。それらの動きは平行を保ち、干渉がないようにする必要があります。
- 下部クランププレート:金型の可動側を可動プラテンに接続し、必要な取り付けおよびサポート インターフェイスを提供します。
これらのプレートは、接続された機械システムとして機能します。たとえば、サポート プレートの厚さを増やすと、たわみに対する耐性が向上する可能性がありますが、金型全体の高さと利用可能な機械スペースにも影響します。同様に、スペーサー ブロックの高さを変更すると、エジェクターのストロークとリターン コンポーネントに使用できるスペースに影響を与える可能性があります。したがって、デザインレビューでは、すべてのプレートを独立した購入品目として扱うのではなく、プレートの完全な積み重ねを考慮する必要があります。
どのような材質と硬度の仕様が関係しますか?
材料の選択は、各プレートに課せられる機械的要求を反映する必要があります。 Moldburger Mold Industry Co., Ltd. が公開している ProSeries モールドベース情報では、ベース材料のオプションとして P20 プリハードン鋼と 1.2311 グレードの鋼が特定されています。記載されている硬度は 28 ~ 32 HRC、引張強さは 965 ~ 1200 N/mm²、最小降伏強さは 800 N/mm² です。これらの値は、記載されている ProSeries 構成を評価するための参考情報を提供しますが、購入者は、正確な注文に適用される材料証明書と仕様を確認する必要があります。
| 成分 | 出版物 | 公表硬度 | 記載の表面状態 |
| クランププレートA、B | P20 / 1.2311 | 28~32HRC | 研削および研磨 |
| サポートプレートS | 1045 炭素鋼 | 18~22HRC | 地面 |
| エジェクタハウジングC、D | P20 / 1.2311 | 28~32HRC | 地面 |
| ガイドピラーとブッシュ | SUJ2軸受鋼 | 58~62HRC | 硬化および研磨 |
| エジェクタピン | SKD61/H13工具鋼 | 48~52HRC | 精密研削 |
汎用金型としては、切削性、研磨性、機械的性能のバランスが実用的なため、P20がよく選ばれます。より高い応力の工具には、異なる鋼種またはより充実したサポート配置が必要になる場合があります。材料の選択では、成形樹脂も考慮する必要があります。たとえば、ガラス繊維強化プラスチックは、金型表面や可動部品の摩耗を増加させる可能性があります。腐食性または湿気に敏感な処理環境では、選択された領域に耐食性材料が必要となる場合があります。
モールドベースの寸法を機械にどのように合わせる必要がありますか?
物理的な適合性は、材料の品質と同じくらい重要です。モールド ベースは機械のプラテン寸法とタイバー間隔内に収まる必要があり、その位置決めリング、取り付け穴、全体の高さ、およびエジェクタ インターフェイスは機械の仕様に一致する必要があります。金型設計者は、利用可能な日光、最大開口ストローク、最小金型厚さ、および機械のクランプ能力も考慮する必要があります。
ProSeries で公開されているサイズ マトリックスでは、5 つの参考構成が提供されています。以下の図は、記載されているプレートの寸法と全高を示しており、すべてのカスタマイズされたモールド ベースの普遍的なサイズ範囲を示すものではありません。
| ベースサイズ | 板厚 | B板厚 | S板厚 | 全高 |
| 1515 | 50mm | 50mm | 25mm | 146mm |
| 2020 | 60mm | 60mm | 30mm | 181mm |
| 2525 | 70mm | 70mm | 35mm | 216mm |
| 3030 | 80mm | 80mm | 40mm | 251mm |
| 3535 | 90mm | 90mm | 45mm | 286mm |
見積を検討する際、当社のエンジニアリングチームは金型図面、機械モデル、樹脂情報、キャビティ配置、および予想される生産量を受け取る必要があります。これらの詳細は、標準構成が適切かどうか、あるいはプレートの厚さ、サポート位置、冷却レイアウト、取り付けの詳細に変更が必要かどうかを判断するのに役立ちます。 Moldburger Mold Industry Co., Ltd. は、射出成形用途向けのモールドベース オプションを提供しています。購入者は、生産を開始する前に最終図面と材料スケジュールを確認する必要があります。
位置合わせ、移動、排出を制御する標準コンポーネントはどれですか?
標準コンポーネントはメインの金型プレートよりも小さいことがよくありますが、再現性に与える影響は大きくなります。これらは開閉動作をガイドし、金型半体を意図した関係に保ち、成形品を解放し、可動アセンブリを不要な位置ずれから保護します。金型には、剛性の高いベースと正確に機械加工されたキャビティが備わっていますが、そのガイドまたは突き出しコンポーネントの指定が間違っていると、依然として一貫性のない部品が生成されることがあります。
標準コンポーネントの選択は、金型の動作と機能要件から始める必要があります。単純な 2 プレート金型では、エジェクター ピンを備えた従来のガイド ピラーとブッシュの配置を使用できます。深いリブ、円筒形の特徴、アンダーカット、または繊細な化粧面を備えた金型には、エジェクター スリーブ、リフター、摩耗プレート、または追加のガイドおよびロック要素が必要になる場合があります。これらのコンポーネントの数と配置は、金型設計時に決定する必要があります。
なぜガイドピラーとガイドブッシュが必要なのでしょうか?
ガイド ピラーとガイド ブッシュは、開閉中の可動金型半体と固定金型半体の相対位置を制御します。その目的は、キャビティとコアが接触する前にアセンブリを正しい位置にガイドすることです。正確なガイドにより、不均一な接触が軽減され、パーティング面が保護され、多くの成形サイクルにわたって繰り返し可能な位置合わせが維持されます。
一般的なガイド システムには、金型の片側に取り付けられた硬化ピラーと、もう一方の側に取り付けられた対応するブッシングが含まれています。 2 つのコンポーネント間の嵌合により、過度の横方向の遊びを制限しながら、スムーズな動きが可能になる必要があります。クリアランスが大きすぎると、不要な動きが可能になり、位置ずれが発生する危険性が高まります。締め付けが強すぎると、特に潤滑が不十分な場合や金型が汚染にさらされている場合に、摩擦、発熱、傷、焼き付きが発生する可能性があります。
公開されている ProSeries 仕様では、ガイド ピラーとブッシングに、硬度 58 ~ 62 HRC、硬化研磨仕上げの SUJ2 軸受鋼が使用されていると特定されています。これは、リストされた構成に対する重要な材料と硬度の参考資料です。ただし、購入者は実際のピラー直径、作動長、ブッシュの長さ、はめあいクラス、表面粗さ、潤滑の配置、および部品図面上の寸法公差も確認する必要があります。
ガイド システムは、金型のサイズと重量に基づいて設計する必要があります。大型の金型では、不均一な荷重を管理するために追加のガイド要素や補助的な位置合わせ機能が必要になる場合があります。サイド アクションを備えた金型では、設計者は、開口シーケンス中にガイド ピラー、アングル ピン、スライダー、ロッキング ブロックが干渉しないことも確認する必要があります。ガイド システムは、金型の定期メンテナンス中に摩耗と潤滑の状態を検査する必要があります。
エジェクタピンとスリーブは部品のリリースにどのような影響を与えますか?
エジェクションシステムは、冷却して金型を開いた後、成形された部品をコアから取り除きます。エジェクタ ピンは通常、部品の適切な領域を押すために使用されますが、エジェクタ スリーブは周囲の接触面が必要な円筒形のボスやコア ピンの周囲に役立ちます。選択は、部品の形状、壁の厚さ、抜き勾配、材料の収縮、および許容される突き出しマークの位置によって異なります。
エジェクタ ピンの配置は設計上の決定であり、単にピンを均等に配置するという問題ではありません。力は、目に見える跡、歪み、応力白化を残さずに突き出し荷重に耐えられる領域に加える必要があります。薄い壁や狭いリブでは、厚い構造部分とは異なる排出構成が必要になる場合があります。部品がコアを強くグリップする場合、設計者は負荷の大きいいくつかのピンに依存するのではなく、有効排出領域を増やすか、抜き勾配と表面仕上げを修正する必要がある場合があります。
エジェクター ピンは真っ直ぐで、正しく取り付けられ、十分にサポートされている必要があります。サポートされていない長さが長すぎると、曲がる危険性が増加する可能性があります。ピンの高さが正しくないと、目撃マークや不均一なリリースが発生する可能性があり、位置合わせが悪いとピンが穴に擦れる可能性があります。エジェクタ スリーブはコア ピンの周りで動作し、突き出し中に側面荷重にさらされる可能性があるため、同心度とランニング クリアランスに同様の注意を払う必要があります。
公開されている ProSeries 構成の場合、記載されているエジェクター ピンの材質は SKD61 H13 工具鋼で、硬度は 48 ~ 52 HRC で、精密研磨仕上げが施されています。この仕様は、すべてのエジェクター ピンまたはスリーブが同じグレードを使用しているという前提ではなく、記載された製品構成の参考として扱う必要があります。購入者は、直径、長さ、ヘッドのスタイル、先端の形状、硬度、用途に必要な特殊なコーティングや表面処理を確認する必要があります。
金型移動システムを完成させる他のコンポーネントはどれですか?
信頼性の高い金型動作を実現するには、いくつかの追加コンポーネントが必要になる場合があります。それらの使用は、金型の構造と成形製品の種類によって異なります。
- リターンピン:金型が閉じるときに、エジェクター アセンブリを元の位置に戻すのに役立ちます。それらの長さとコンタクトの配置は、エジェクタ プレートの設計に適合する必要があります。
- スプリング:選択された機構で復元力または制御された動きを提供します。スプリングの選択では、使用荷重、圧縮範囲、疲労寿命、動作温度、利用可能な設置スペースを考慮する必要があります。
- 位置決めリング:射出成形機のノズルおよび位置決め開口部に対して金型を位置決めします。その寸法は、機械のインターフェースおよび金型のスプルー配置と一致する必要があります。
- スプルーブッシュ:機械のノズルから金型ランナー システムへの溶融プラスチックの進入経路を提供します。ノズル半径、オリフィス寸法、およびシート形状は互換性がある必要があります。
- ウェアプレート:スライダーやその他の可動金型機構などの領域の滑り接触面を保護します。摩耗が許容できないレベルに達した場合は交換できるため、より高価な金型構造の保護に役立ちます。
- ガイド付属品:特定の金型レイアウト用に追加のガイド、ストップ、位置合わせコンポーネントが含まれる場合があります。正確な構成は、承認された金型図面に従う必要があります。
- コンポーネントをロックおよび制限します。金型移動の選択された段階を制御したり、位置決め機能を必要とする設計に位置決め機能を提供したりできます。
- シールとプラグ:金型設計で指定された冷却チャネルと流体回路の要件をサポートします。材質と圧力定格は動作条件に適している必要があります。
すべての金型にこのリストのすべてのコンポーネントが必要なわけではありません。たとえば、基本的な金型にはリフターや複雑なロッキング ブロックは必要ありませんが、サイド アンダーカットのある金型では、一連の動作を完了するためにスライダー、アングル ピン、摩耗プレートに依存する場合があります。コンポーネントリストは、各部品に明確な機能と参照番号を割り当てて、金型アセンブリの図面と部品表から生成する必要があります。
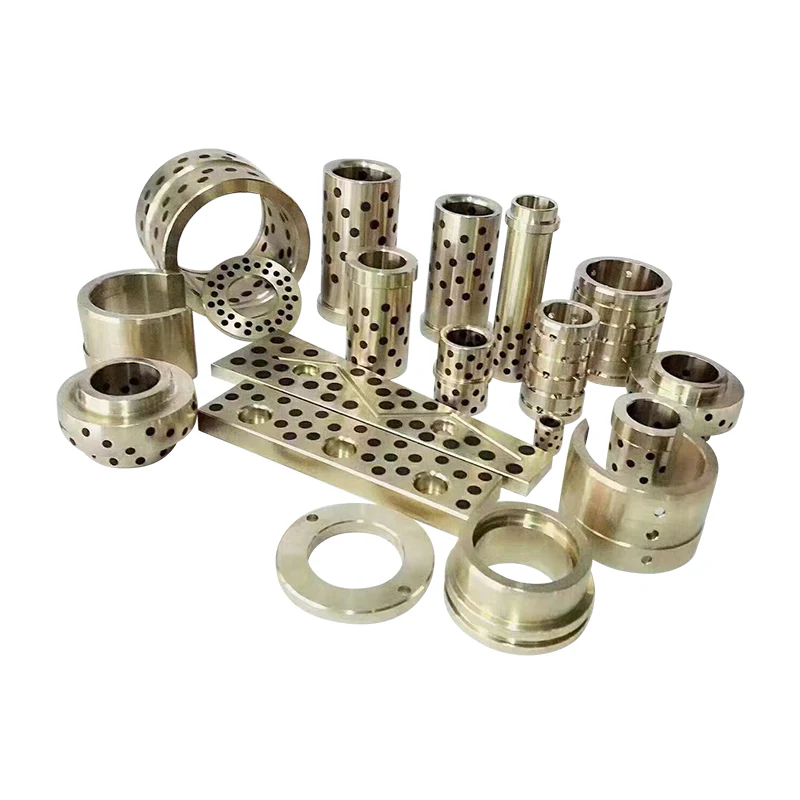
モルドバーガー金型工業株式会社 は、金型コンポーネント カテゴリとして、ガイド ピラーと摩耗プレート、ガイドとその他の金型付属品、エジェクター ピンとエジェクター スリーブをリストしています。これらの部品を調達する場合、当社の購入仕様書には、部品の種類、図面番号、材質、硬度、寸法、表面処理、および数量を特定する必要があります。これにより、機能要件が異なる可能性がある、視覚的に類似したコンポーネント間のあいまいさが軽減されます。
材料、公差、製造品質はどのように評価されるべきですか?
精度は材料名や機械リストだけでは決まりません。それは、設計要件、原材料の状態、機械加工プロセス、熱処理、研削、組み立て、検査の間の制御された関係の結果です。コンポーネントは公称寸法を満たしていても、平面度、平行度、同心度、硬度、または表面仕上げが用途に適していない場合、性能が低下することがあります。したがって、購入者は製品仕様に加えて製造要件と検査要件を評価する必要があります。
鋼材のグレードをコンポーネントの機能にどのように適合させる必要がありますか?
金型コンポーネントが異なれば、さまざまな形の機械的応力や摩耗が生じます。大きなプレートは構造的なサポートを提供し、その形状を維持する必要があります。ガイドピラーは繰り返し摺動します。エジェクタピンは、圧縮力、摩擦、繰り返しの動きにさらされます。すべてのコンポーネントに対して 1 つの材料を選択すると、これらの異なる動作条件が無視されます。
モルドバーガー金型工業株式会社 が公開している製品情報には、P20、4140、H13、ステンレス鋼、S7 など、モールドベース用途向けのいくつかの鋼材オプションが記載されています。リストされた説明は、P20 は汎用金型用途と良好な機械加工性、4140 は強度と靱性、H13 は耐熱性、ステンレス鋼は耐食性、S7 は耐衝撃性を関連付けています。これらは選択の参考であり、互換性を保証するものではありません。正しいグレードは、コンポーネント、樹脂、加工温度、予想される摩耗、およびメンテナンス要件によって異なります。
たとえば、P20 は多くの汎用プレートに適している可能性がありますが、より高い熱需要や特定の摩耗条件によりその使用が正当化される場合には、H13 が検討されることがよくあります。ステンレスグレードは耐食性が重要な用途に関連する可能性がありますが、正確なグレードと熱処理については確認が必要です。購入者はまた、プレートのベース材料と、インサート、ガイド要素、エジェクター、および摩耗コンポーネントに使用される材料を区別する必要があります。
熱処理も重要な考慮事項です。硬度は圧痕や摩耗に対する耐性に影響しますが、硬度だけでは靱性、寸法安定性、亀裂に対する耐性を表すことはできません。部品が粗加工後に硬化した場合、製造計画では歪みの可能性と仕上げ研削の必要性を考慮する必要があります。ぴったりフィットする必要があるコンポーネントの場合、検査は最終機械加工および熱処理段階の前だけでなく、その後にも行う必要があります。
どの寸法公差が最も細心の注意を払う必要があるでしょうか?
金型図面上のすべての寸法が同じ機能上の重要性を持っているわけではありません。プレートの全長と幅の公差は比較的広い場合がありますが、ガイド穴、位置決め機能、インサートポケット、およびスライドインターフェースにはより厳密な制御が必要な場合があります。有用な検査計画は、機能にとって重要な寸法を特定し、その測定方法を定義します。
注意が必要な一般的な領域は次のとおりです。
- プレートの平面度と平行度:金型がどのように閉じるか、および型締荷重がアセンブリ全体にどのように分散されるかに影響を与えます。
- ガイド穴位置:ガイド システムとキャビティおよびコア プレートとの関係を決定します。
- ガイドピラー径と真直度:ランニング時のフィット感、摩擦、再現性のあるアライメントに影響します。
- インサートポケットの寸法:キャビティインサートとコアインサートが正しく配置され、保持できるかどうかを判断します。
- エジェクター穴の位置と直径:ピンの動きに影響を与え、擦れや焼き付きの危険性があります。
- パーティング面の状態:金型の閉鎖や、接触不良や損傷によるバリのリスクに影響します。
- 取り付けと位置決めの機能:射出成形機と承認された金型設計が一致している必要があります。
ProSeries モールドベースのページには、プレートとコンポーネントの CNC 加工がリストされており、正確な位置合わせとフィットを実現するための製造アプローチが説明されています。別の金型製造仕様ページには、150 mm x 150 mm ~ 600 mm x 600 mm の標準サイズ範囲、Ra 0.4 マイクロメートルの標準表面仕上げ、および重要な寸法の公差プラスまたはマイナス 0.01 mm がリストされています。これらの数値は公開された仕様に属しており、すべてのモールドベース シリーズまたは個々のコンポーネントに自動的に適用されるべきではありません。
別の射出成形金型ベース ページには、さまざまな標準サイズ、表面仕上げ情報、およびモデル シリーズのセットがリストされています。公開されている製品ページには異なる構成が記載されている場合があるため、購入者は選択したモデルについて 1 つの統合された図面と仕様書を要求する必要があります。最終的な見積書には、各重要な寸法にどの公差が適用されるか、表面粗さの測定方法、および注文時に検査記録が提供されるかどうかを記載する必要があります。
再現性をサポートする製造および検査プロセスは何ですか?
機械加工能力は、金型設計に必要な寸法と機能に関連する場合にのみ意味を持ちます。 CNC フライス加工と穴あけ加工を使用して、プレートのプロファイル、穴、ポケット、取り付け機能を作成します。精密研削により、平面度、平行度、表面状態が向上します。ワイヤ EDM は、従来の切断では製造が困難な形状や形状に使用できます。指定された硬度を達成するには熱処理が必要な場合がありますが、完成品が図面と一致しているかどうかを寸法検査で確認します。
モルドバーガー金型工業株式会社の会社概要には、マキノ、ダウェイ、ファナックのCNC機械、マキノ、ソディックの放電加工機、低速ワイヤ送給機、岡本研削盤、旋盤、六角三次元測定機などが掲載されています。また、30 人の設計エンジニアと 100 人を超える専門技術者からなるチームについても報告しています。これらの公開リソースは、企業が説明する設備と人員の範囲を示していますが、個々の注文に使用されるプロセスは実際の製造計画と照らし合わせて確認する必要があります。
座標測定機を使用すると、幾何学的特徴を検査し、測定された位置を設計図面と比較できます。より単純な寸法の場合は、校正済みのゲージ、マイクロメーター、ボアゲージ、高さゲージ、および表面粗さ計が適切な場合があります。検査方法は検査する公差や形状に応じて選択してください。測定結果は、機器が適切な分解能、校正ステータス、および定義された測定手順を備えている場合にのみ意味を持ちます。
品質文書には、理想的には、材料証明書、指定されている場合は硬度レポート、重要な機能の寸法検査結果、および図面で必要とされる特別なプロセスの記録が含まれている必要があります。繰り返しの注文の場合、承認された図面と検査基準を保持すると、バッチ間の一貫性を維持するのに役立ちます。コンポーネントが既存の部品を置き換えることを目的としている場合、購入者は元の図面または検証済みのサンプルを提供し、以前のリビジョンからの変更を特定する必要があります。
購入者は調達と組み立てのリスクをどのように軽減できるでしょうか?
調達チームは、金型コンポーネントを単価と納期で比較することがよくあります。これらの要素は重要ですが、互換性、検査要件、生産中断のコストと照らし合わせて評価する必要があります。低コストのガイド コンポーネントが早期に摩耗すると、位置合わせの問題、メンテナンス作業、成形部品の不良が発生する可能性があります。正しく指定されたコンポーネントは購入価格が高くなる可能性がありますが、ダウンタイムと交換頻度が削減されれば、より優れたライフサイクル価値が得られます。
注文する前に、次の技術的なレビュー ポイントを使用してください。
- 金型の種類、プレートの配置、機械のインターフェースを確認します。
- 最新の承認された金型アセンブリ図面とコンポーネント図面を提供します。
- 材料グレード、硬度要件、熱処理条件を特定します。
- クリティカルディメンション、幾何公差、表面粗さを指定します。
- コンポーネントが DME、HASCO、FUTABA、またはその他の指定された規格に従う必要があるかどうかを確認します。
- 既存の金型部品および交換予定のコンポーネントとの互換性を確認します。
- 検査書類、梱包、識別、トレーサビリティの要件に同意します。
- 機械加工、熱処理、研削、最終検査などの納期をご検討ください。
サプライヤーが公開している射出成形金型ベース情報には、DME、HASCO、および FUTABA の互換性が記載されています。購入者は、必要な特定の標準シリーズと寸法を特定する必要があります。 「国際標準」という言葉だけでは十分ではありません。システムが異なれば、使用する寸法、はめあい、コンポーネントの規則も異なる場合があるからです。当社の技術購入文書には、互換性が必要な場合には必ず規格、部品番号、リビジョンを明記する必要があります。
カスタム プロジェクトの場合、Moldburger Mold Industry Co., Ltd. は、図面をレビューし、必要なプレートとコンポーネント構成を製造し、関連する品質情報を提供する能力で評価できます。当社の工場調整は、特に注文に標準外の寸法や交換部品が含まれる場合、生産前に技術的な質問を解決することに重点を置く必要があります。明確な承認プロセスは、加工開始後の避けられない修正を防ぐのに役立ちます。
結論
精密射出成形金型は、安定した金型ベースと調整された標準コンポーネントのセットに依存します。クランプ プレート、キャビティおよびコア プレート、サポート プレート、スペーサ ブロック、およびエジェクタ ハウジングが構造基盤を提供します。ガイド ピラー、ブッシング、エジェクター ピン、スリーブ、リターン ピン、位置決めリング、スプルー ブッシュ、および摩耗コンポーネントが、正確な動きと信頼性の高い部品のリリースをサポートします。材料の選択、寸法管理、機械の互換性、および検査記録によって、これらのコンポーネントが意図したとおりに連携して機能するかどうかが決まります。
モルドバーガー金型工業株式会社は、公開された材料仕様、機械加工リソース、検査装置によってサポートされるモールドベースおよび標準コンポーネントのソリューションを提供します。新しい射出成形金型を開発している場合、または交換部品を調達している場合は、図面、材料要件、機械の詳細、および予想される生産条件を当社チームに送信してください。技術レビューと見積もりをリクエストして、ツール プロジェクトに適した構成を特定します。
よくある質問
Q: モールド ベースと標準モールド コンポーネントの違いは何ですか?
A: モールド ベースは、キャビティ、コア、ガイド システム、および突き出し機構を保持するプレートと支持要素の構造アセンブリです。標準金型コンポーネントは、ガイド ピラー、ガイド ブッシュ、エジェクター ピン、エジェクター スリーブ、リターン ピン、位置決めリング、スプルー ブッシュなど、アセンブリ内またはアセンブリの周囲に取り付けられる機能部品です。モールド ベースは構造的なサポートを提供し、標準コンポーネントは位置合わせ、移動、位置決め、および部品のリリースを制御します。信頼性の高い金型動作を実現するには、両方を同時に指定する必要があります。
Q: 精密射出成形金型ベースに一般的に使用される鋼はどれですか?
A: P20 および 1.2311 プリハードン鋼は、機械加工性と機械的性能の実用的な組み合わせを提供するため、汎用金型ベース プレートによく使用されます。用途に応じて他のグレードも選択可能です。たとえば、4140 は強度と靱性、H13 は耐熱性、ステンレス鋼は耐食性、S7 は耐衝撃性に関係します。最終的な選択では、金型の構造、樹脂、動作温度、摩耗条件、必要な硬度、およびサプライヤーの材料文書を考慮する必要があります。
Q: 射出成形金型の精度においてガイド ピラーとブッシュが重要なのはなぜですか?
A: ガイド ピラーとブッシュは、金型の開閉時の 2 つの金型半体の相対位置を制御します。正しく適合したコンポーネントは、キャビティとコアが意図した位置で接合するのに役立ち、不要な動きを減らし、パーティング面を保護します。直径、真直度、フィット感、硬度、表面仕上げ、および潤滑要件はすべて性能に影響します。過剰なクリアランスは位置ずれの原因となる可能性があり、一方、過度にきつい嵌合は、繰り返しの動作中に摩擦、傷、または焼き付きを引き起こす可能性があります。
Q: プラスチック射出成形金型用のエジェクタ ピンはどのように選択すればよいですか?
A: エジェクター ピンは、成形品の形状、肉厚、材料の収縮、抜き勾配、および予想される突き出し抵抗に応じて選択する必要があります。それらの接触位置は、目に見える跡や部品の歪みを生じさせることなく、剥離力を分散させる必要があります。ピンの直径、長さ、ヘッドのスタイル、先端の形状、硬度、エジェクター プレート内へのフィット感を金型の図面と照らし合わせて確認する必要があります。エジェクタ スリーブは、周囲の接触面が必要な円筒形のボスやコア ピンの周囲に適している場合があります。
Q: カスタマイズされたモールドベースを注文する際、バイヤーはどのような情報を提供する必要がありますか?
A: 購入者は、最新の金型アセンブリ図面、プレート寸法、機械モデル、タイバー間隔、プラテンの詳細、位置決めリングと取り付け要件、エジェクター インターフェース、キャビティの配置、樹脂の種類、および予想される生産条件を提供する必要があります。注文では、材料グレード、硬度、重要公差、表面仕上げ、適用される規格、および必要な検査書類も指定する必要があります。見積前にこの情報を提供することは、メーカーが互換性を評価し、特別な加工要件を特定し、寸法や組み立ての問題のリスクを軽減するのに役立ちます。